

 ENG
خط تخته PP که ورق 1.5 میلیمتری را با سرعت 350 کیلوگرم در ساعت تولید میکند، صبحها خوب کار میکند، سپس ضخامت آن پس از تغییر بسته صفحه نمایش 0.2 میلیمتر کاهش مییابد. اپراتور به سمت کنترل حمل و نقل می رود، اما علت واقعی معمولاً از دست دادن ثبات دمای قالب به دلیل تغییر فشار برگشتی اکسترودر است. در اکستروژن برد PP و PE، کیفیت به کل خط بستگی دارد - اکسترودر، قالب، پشته رول، نوار نقاله خنک کننده و کاتر - که به عنوان یک سیستم کار می کنند. درک این تعاملات چیزی است که به یک تیم اجازه میدهد به سرعت عیبها را پیدا کند و هیئت مدیره را در مدارا نگه دارد.
خط اکستروژن برد PP PE چیست؟
خط اکستروژن برد PP PE یک سیستم تولید پیوسته است که گلوله های پلی پروپیلن یا پلی اتیلن را ذوب کرده و آنها را به ورق یا تخته مسطح تبدیل می کند. ضخامت معمولی تمام شده 0.3 تا 30 میلی متر است و عرض تخته معمولاً 1000 تا 2500 میلی متر بسته به قالب تخت و عرض رول پولیش است.
این فرآیند در شش مرحله اجرا می شود و هر مرحله باید با مرحله بعدی مطابقت داده شود یا نقص ظاهر شود.
- تغذیه - گلوله ها و مواد افزودنی در قیف اندازه گیری می شوند. فیدرهای گرانشی با تغییر فرمول خروجی را تثبیت می کنند.
- ذوب و انتقال - پیچ پلیمر را ذوب می کند و فشار پایدار ایجاد می کند. گشتاور ناکافی به عنوان افزایش نشان می دهد.
- فیلتر کردن و مرگ - یک تعویض صفحه نمایش ژل ها و آلاینده ها را حذف می کند و قالب مسطح مذاب را به طور یکنواخت در عرض پخش می کند.
- جلا دادن - یک پشته سه رول، مذاب را به گیج هدف فشار می دهد و براقیت سطح را کنترل می کند.
- خنک کننده - غلتک ها یا تخت های خنک کننده حرارت را به تدریج حذف می کنند تا از تاب خوردگی و تنش باقیمانده جلوگیری شود.
- حمل و برش - کشش کشش را ثابت نگه می دارد. برش، اره یا سیم پیچ طول نهایی را می سازد.
شماتیک زیر یک خط معمولی مبتنی بر تک پیچ را نشان می دهد. برای فرمولاسیون هایی که نیاز به اختلاط شدید دارند - PP پر شده، مستربچ رنگی یا محتوای بازیافتی - اکسترودرهای دو مارپیچ هم چرخان به دلیل ظرفیت اختلاط پراکندگی بالاتر، اغلب به عنوان واحد ذوب ترجیح داده می شوند.
اجزای اصلی که کیفیت برد را تعیین می کنند
اکسترودر، قالب و پشته رول پولیش مثلث کیفیت یک خط تخته را تشکیل می دهند. اگر اندازه کوچک یا ناهماهنگ باشد، تابلو بلافاصله آن را نشان می دهد. جدول اجزای اصلی و عیوب معمولی را که در صورت اشتباه بودن تطابق ایجاد میکنند فهرست میکند.
| جزء | عملکرد اصلی | نقص معمولی در صورت عدم تطابق |
|---|---|---|
| اکسترودر | پلیمر را ذوب می کند، مذاب یکنواخت را ایجاد می کند | افزایش خروجی، نوسان دمای مذاب |
| تعویض صفحه نمایش | ژل ها و آلودگی ها را از بین می برد | لکه های سیاه، خطوط قالب |
| قالب تخت | مذاب را در عرض پخش می کند | لبه های ضخیم یا نازک، سنج ناهموار |
| جلا دادن stack | ضخامت و پرداخت سطح را تنظیم می کند | سطح موج دار، تفاوت های براق |
| خنک کننده section | گرما را بدون ایجاد استرس از بین می برد | فر شدن، از دست دادن صافی |
| کشنده و کاتر | تنش را حفظ می کند، به طول برش می دهد | تغییر طول، سطح خراشیده |
گشتاور پیچ کمترین میزان خرید در خطوط است. خطی که گلولههای نرم را با سرعت 5 Nm/cm³ اجرا میکند، ممکن است زمانی که همان پیچ با پرکنندههای ورقهای بازیافتشده یا کربنات کلسیم 30 درصد برخورد کند، متوقف شود. تولیدکنندگانی که قصد دارند بعداً فرمولاسیون را تغییر دهند، باید از همان ابتدا دستگاهی با گشتاور بالاتر خریداری کنند.
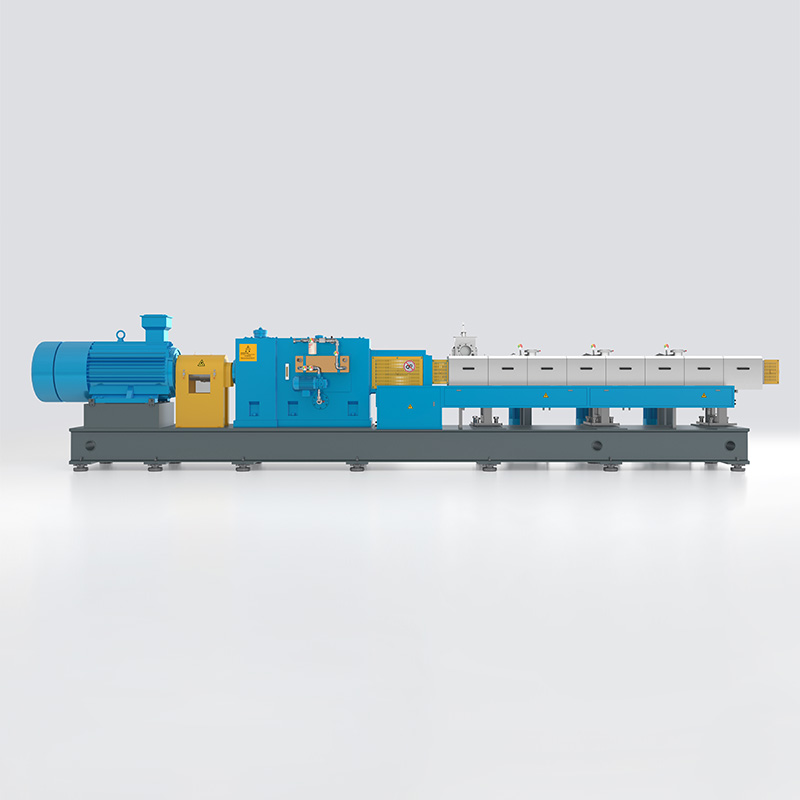 اکسترودر دو پیچ با کارایی بالا KTS برای پلاستیک های مهندسی اصلاح شده سری KTS گشتاور خاصی معادل 14 نیوتن متر بر سانتیمتر مکعب ارائه میکند که آن را برای پلاستیکهای مهندسی با ویسکوزیته بالا و اصلاحشده مناسب میکند. اگر خط شما ممکن است پرکننده های پولکی یا معدنی بازیافتی را پردازش کند، این طراحی با گشتاور بالاتر به حفظ توان و جلوگیری از توقف کمک می کند. مشاهده محصول →
دمای فرآیند که کیفیت ورق را تعیین می کند
PP و PE نیمه کریستالی هستند. بشکه باید پلیمر را به خوبی بالاتر از نقطه ذوب آن گرم کند، در حالی که دمای قالب و رول سطح و بلورینگی نهایی را کنترل می کند. تنظیمات صحیح منطقه سریعترین راه برای برش ضایعات است.
| منطقه | نقطه تنظیم PP | نقطه تنظیم HDPE |
|---|---|---|
| منطقه تغذیه | 50 تا 80 درجه سانتیگراد | 50 تا 70 درجه سانتیگراد |
| منطقه بشکه 1 | 180 تا 200 درجه سانتیگراد | 170 تا 190 درجه سانتیگراد |
| مناطق بشکه 2-4 | 200 تا 230 درجه سانتیگراد | 190 تا 220 درجه سانتیگراد |
| آداپتور و پمپ مذاب | 210 تا 230 درجه سانتیگراد | 200 تا 220 درجه سانتیگراد |
| قالب تخت | 200 تا 230 درجه سانتیگراد | 190 تا 220 درجه سانتیگراد |
| پشته رول | 60 تا 100 درجه سانتیگراد | 60 تا 90 درجه سانتیگراد |
پنجره های دمای مذاب دو خانواده پلیمری در زیر مقایسه شده است.
یک قانون عملی: اگر سطح تخته مات یا زبر شد، ابتدا دمای قالب را بررسی کنید. یک قطره 20 درجه سانتی گراد در لبه قالب می تواند همان عیب رول فرسوده را ایجاد کند. ثبت دمای هر محصول را نگه دارید و آن را با دوره های خوب گذشته مقایسه کنید.
نرخ خروجی و اندازه خط
خروجی تصمیم میگیرد که خط چند متر مربع تخته را در ساعت تولید کند، و این اولین عددی است که خریداران مقایسه میکنند. نمودار محدوده های خروجی معمولی را برای ورق PP درجه اکستروژن روی خطوط تک پیچی با قطرهای مختلف پیچ نشان می دهد.
اندازه تعادل بین خروجی پیچ، عرض قالب و عرض رول است. یک اکسترودر 120 میلیمتری با سرعت 400 تا 600 کیلوگرم در ساعت میتواند یک قالب 1200 میلیمتری را با تخته 2 میلیمتری پر کند. همان توان عبوری در قالب 2500 میلیمتری ورق نازکتری تولید میکند مگر اینکه سرعت پیچ و شکاف قالب تنظیم شود. همیشه از لیست محصول هدف خود اندازه بگیرید، نه از حداکثر خروجی پیچ.
برای ظرفیت زیاد، یک اکسترودر با حجم بالا با پروازهای عمیق تر، خروجی را در سرعت پیچ پایین تر نگه می دارد، که دمای مذاب و هزینه انرژی در هر تن را کاهش می دهد.
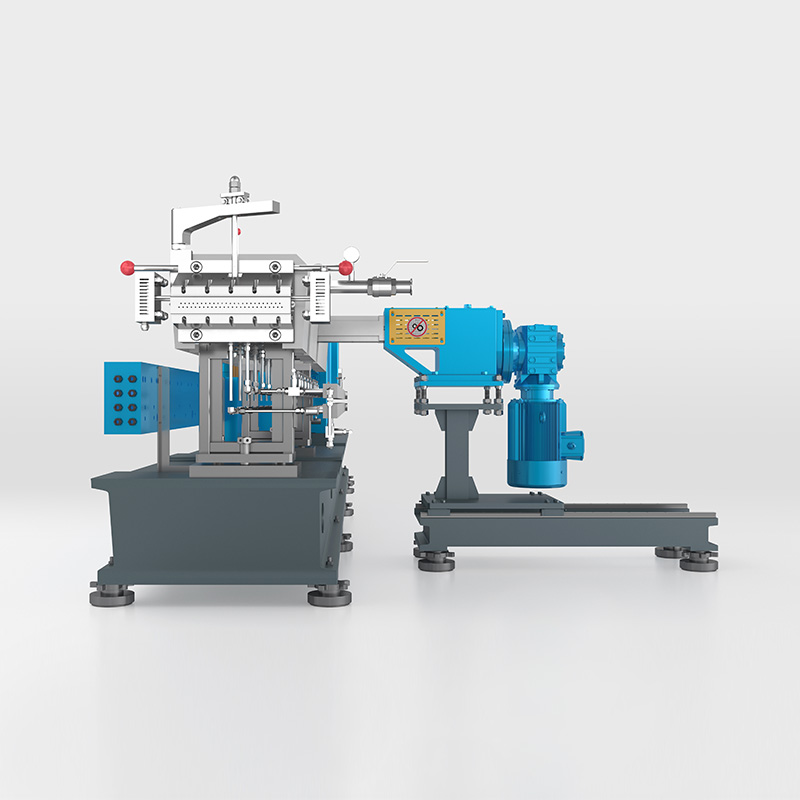 اکسترودر با حجم بالا KTD با پروازهای پیچ عمیق برای کاربردهای پر پر سری KTD دارای گشتاور خاص 11 نیوتن متر بر سانتیمتر مکعب و عمق شکاف بالا است که برای مواد پرکننده، واکنشپذیر و حساس به گرما طراحی شده است. این برای خطوط با ظرفیت زیاد مناسب است که در آن سرعت پیچ کمتر و پروازهای عمیق تر می تواند دمای مذاب و هزینه انرژی را کاهش دهد. مشاهده محصول →
PP در مقابل PE: چگونه رفتار مواد تنظیمات را تغییر می دهد
انتخاب PP یا PE تنظیمات دستگاه را بیش از آنچه اکثر خریداران انتظار دارند تغییر می دهد. نمودار رادار توازن دارایی را که طراحی و تصمیمات فرآیند را هدایت می کند، خلاصه می کند.
سه تفاوت در زمین بیشترین اهمیت را دارند. HDPE 10 تا 20 درجه سانتی گراد کمتر از PP ذوب می شود، بنابراین دمای بشکه کاهش می یابد. پلی اتیلن در هنگام خنک شدن بیشتر منقبض می شود، بنابراین پشته رول و بخش خنک کننده باید صافی را به جای اینکه ورق را محکم بکشند، کنترل کنند. PP تخته سفت تری می دهد. پلی اتیلن در دمای پایین استحکام ضربه و مقاومت شیمیایی بهتری می دهد.
| اموال | PP | HDPE | تاثیر روی خط |
|---|---|---|---|
| چگالی (g/cm³) | 0.90-0.91 | 0.94-0.96 | وزن تخته بالاتر در هر متر مربع برای PE |
| محدوده ذوب | 160 تا 170 درجه سانتیگراد | 130 تا 140 درجه سانتیگراد | نقطه تنظیم بشکه پایین تر برای HDPE |
| سختی | بالاتر | متوسط | PP امکان پایینسنجی را برای همان سفتی فراهم میکند |
| انقباض در هنگام خنک شدن | 1.0-2.5٪ | 2.0-4.0٪ | HDPE برای صاف ماندن به خنک کننده کنترل شده بیشتری نیاز دارد |
| براق کننده سطح | خوب | پایین تر | دمای رول برای براقیت PP بالاتر تنظیم شده است |
کاربردهای رایج هیئت مدیره PP و PE
بازارهای تخته PP و PE با هم همپوشانی دارند، اما هر ماده در دسته های مختلف پیشرو است. تطبیق مواد با برنامه معمولاً اولین سؤالی است که مشتریان می پرسند.
- بسته بندی ترموفرمینگ: ورق PP برای سینی ها، ظروف غذا و بسته های غذای آماده؛ ضخامت پایدار برای توزیع یکنواخت دیوار مورد نیاز است.
- لوازم التحریر و اداری: صفحه شفاف PP برای پوشه ها، پوشش های ارائه و کلاسورها. در اینجا ماده براق و کم مه است.
- ساخت و ساز و قالب بندی: تخته پلی اتیلن برای آسترهای محافظ، جداکننده کابل و پانل های قالب قابل استفاده مجدد. استحکام ضربه و مقاومت در برابر رطوبت کلیدی است.
- فضای داخلی خودرو: تخته PP برای بوت بوت و تریم پشتی. مقاومت حرارتی طولانی مدت و پایداری ابعادی بسیار مهم هستند.
- تماس با مواد شیمیایی و غذایی: تخته های برش پلی اتیلن و آستر مخزن؛ مقاومت در برابر مواد شیمیایی و مواد شوینده مهمتر از براق بودن است.
یک تولید کننده که بین برنامه ها جابجا می شود تنظیمات خط را تغییر می دهد، اما اگر پشته پیچ و رول برای آن مشخص شده باشد، معمولاً همان خط کل محدوده را کنترل می کند.
نحوه انتخاب خط اکستروژن برد PP PE
خط بورد یک سرمایه گذاری 10 تا 20 ساله است. پنج بررسی زیر از رایج ترین اشتباهات در پروژه های خط جدید جلوگیری می کند.
- گشتاور را با نقشه راه فرمولاسیون مطابقت دهید. اگر محصولات آینده ممکن است شامل پرکنندهها، محتوای بازیافتی یا بازدارندههای شعله باشند، اکنون یک اکسترودر با گشتاور بالاتر انتخاب کنید. گشتاور مقاوم سازی بعداً بسیار گران تر است.
- اندازه عرض و ضخامت قالب را به لیست محصول واقعی خود بسپارید. قالب پهن برای تخته های پهن کارآمد است اما برای محصولی باریک که سه روز در هفته اجرا می شود، ضایع کننده است.
- پشته رول پولیش را بررسی کنید. قطر رول، پوشش کرومی، تنظیم شکاف مستقل و مدارهای خنک کننده حداکثر براقیت و صافی را که می توانید بفروشید، تعیین می کند.
- حمل و نقل و برش را در حداکثر سرعت خط بررسی کنید. بسیاری از خطوط با کشیدن و برش پایین دست مدتها قبل از رسیدن اکسترودر به خروجی خود محدود می شوند.
- ساختار پشتیبانی تامین کننده را تایید کنید. راه اندازی، قطعات یدکی و آموزش فرآیند تعیین می کند که خط با چه سرعتی به خروجی طراحی می رسد.
گشتاور پیچ قوی ترین اثر را بر انعطاف پذیری طولانی مدت دارد. این تجزیه و تحلیل گشتاور و توان توضیح می دهد که چرا سیستم قدرت هرگز نباید کمتر از اندازه باشد.
اگر قبلاً خطی را اجرا می کنید و محدودیت ظرفیت یا تغییر محصول است، a پروژه نوسازی می تواند اکسترودر و پایین دست را با هزینه سرمایه کمتر مدرن کند.
در نهایت، در مورد اتوماسیون واقع بین باشید. خرید یک خط اصلی با تغییر دستی صفحه نمایش ارزان تر و نگهداری آسان تر است. تلورانس های سخت یا خدمه کوچک اندازه گیری خودکار را توجیه می کند. برای محصولات استاندارد، یک سری مقرونبهصرفه فرآیند اصلی را پوشش میدهد و بودجه را برای اتوماسیونی که بیشترین اهمیت را دارد، باقی میگذارد.
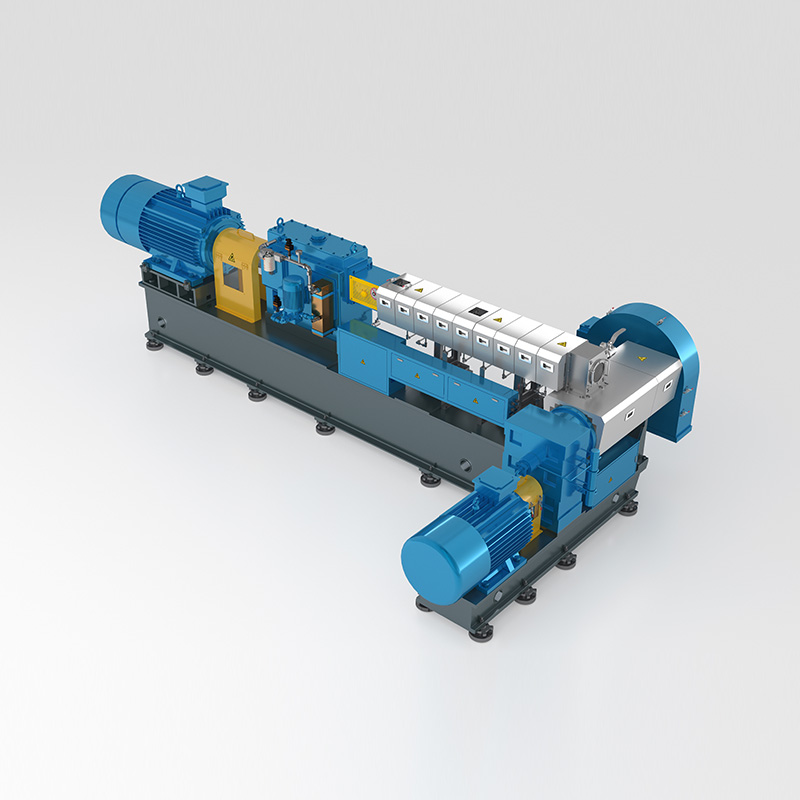 سری اکسترودر مقرون به صرفه ECO برای کامپوندرهای آگاهانه با بودجه سری ECO گشتاور خاصی 9 نیوتن متر بر سانتی متر مکعب را ارائه می دهد که گزینه ای اقتصادی برای تولید پلاستیک های مهندسی اصلاح شده ارائه می دهد. این نیازهای محصولات استاندارد را منطبق میکند و به شما امکان میدهد بودجه را به اتوماسیون یا سایر کنترلهای فرآیندی که بیشترین اهمیت را دارند اختصاص دهید. مشاهده محصول →
سوالات متداول
Q1. تفاوت بین اکستروژن برد PP و PE چیست؟
تخته PP سفت تر، شفاف تر است و در برابر دماهای بالاتر مقاومت می کند، در حالی که تخته پلی اتیلن مقاومت شیمیایی بهتر و مقاومت ضربه ای در دمای پایین را ارائه می دهد. تفاوت خط اصلی دمای بشکه، دمای رول و کنترل خنک کننده است.
Q2. یک خط اکستروژن برد PP چه محدوده ضخامتی می تواند تولید کند؟
یک خط معمولی 0.3 تا 30 میلیمتر را پوشش میدهد. ورق نازک متکی به شکاف رول دقیق و سرعت بالای خط است. تخته ضخیم به سرعت آهسته تر و بخش خنک کننده طولانی تری نیاز دارد تا از لکه های سینک جلوگیری شود.
Q3. آیا همان خط می تواند PP و PE را پردازش کند؟
بله، اکثر خطوط می توانند بین PP و PE جابجا شوند. تغییر به نقاط تنظیم دما، تنظیم دمای رول و معمولاً یک ترکیب پاکسازی نیاز دارد. پیچ باید برای هر دو ویسکوزیته مذاب طراحی شود.
Q4. هزینه خط اکستروژن برد PP PE چقدر است؟
هزینه به اندازه اکسترودر، عرض قالب، پیکربندی پایین دست و سطح اتوماسیون بستگی دارد. برای به دست آوردن یک عدد واقعی، محصولات هدف، محدوده ضخامت، عرض و خروجی سالانه خود را برای تامین کننده ارسال کنید.
Q5. چرا تخته دارای لبه های موج دار یا تغییر ضخامت است؟
دلایل رایج عبارتند از دمای مذاب ناپایدار، ساییدگی پیچ یا لبه قالب، شکاف رول نادرست و عدم تطابق سرعت حمل و نقل. ابتدا تغییرات فشار مذاب را بررسی کنید - معمولاً به اکسترودر یا بسته صفحه نمایش اشاره می کند.
Q6. آیا می توان از اکسترودر دو مارپیچ برای تولید برد PP استفاده کرد؟
بله، اکسترودرهای دو مارپیچ زمانی استفاده می شوند که فرمول تخته شامل رنگدانه ها، پرکننده ها یا ورقه های بازیافتی باشد که نیاز به اختلاط شدید دارند. آنها همچنین ترکیب درون خطی را فعال می کنند و تخته را مستقیماً از یک فرمول سفارشی تولید می کنند.


