

 ENG
اگر یک خط ورق PMMA، یک خط پروفیل، یا یک خط ترکیبی برای گلوله های اکریلیک مشخص می کنید، اولین تصمیم قطر پیچ نیست. تاریخچه گرما است. PMMA یا پلی متیل متاکریلات اغلب اکریلیک نامیده می شود و مانند یک ترموپلاستیک مهندسی با شفافیت بالا عمل می کند تا زمانی که بیش از حد گرم شود، بیش از حد بریده شود یا با رطوبت بیش از حد تغذیه شود. سپس می تواند زرد شود، ژل تشکیل دهد یا حباب هایی تولید کند که کیفیت نوری را خراب می کند.
نتیجه عملی ساده است: یک خط اکستروژن PMMA اکریلیک باید با چگالی گشتاور، هندسه پیچ، تهویه خلاء، دقت تغذیه، کنترل دما و روش گلولهسازی انتخاب شود، نه تنها با کیلووات موتور. این راهنما توضیح می دهد که PMMA چیست، اکستروژن در کجا قرار می گیرد، جزئیات خط چه اهمیتی دارد، و چه چیزی را قبل از خرید باید تأیید کرد.
PMMA اکریلیک چیست و چرا اکسترود می شود
PMMA یک ترموپلاستیک شفاف ساخته شده از متیل متاکریلات است. از نظر شفافیت نوری، سختی، مقاومت در برابر آب و هوای بیرون و سختی سطح ارزش دارد. طبق برگههای پلیمری منتشر شده، PMMA همه منظوره معمولاً دارای چگالی حدود 1.17 تا 1.20 گرم بر سانتیمتر مکعب، انتقال نور نزدیک به 92 درصد و دمای انحراف گرما اغلب در محدوده 80 تا 100 درجه سانتیگراد، بسته به درجه است. این همان پلی کربنات نیست: PMMA شفاف تر و مقاوم تر در برابر خراش است، اما شکننده تر و مقاومت کمتری در برابر ضربه دارد.
اکستروژن اهمیت دارد زیرا هر محصول PMMA ریخته گری نمی شود. ورق های ریخته گری PMMA با ریختن مونومر بین صفحات شیشه ای ساخته می شوند. ورق ها، پروفیل ها، لوله ها و ترکیبات PMMA اکسترود شده از ذوب و شکل دادن به گلوله های پلیمری ساخته می شوند. اکستروژن چرخههای سریعتر، کنترل ضخامت دقیقتر و تولید مداوم آسانتر را میدهد. برای ترکیبکنندهها، یک اکسترودر دو مارپیچ همچنین میتواند PMMA را با اصلاحکنندههای ضربه، تثبیتکنندههای UV، رنگها یا سایر پلیمرها ترکیب کند.
نمرات PMMA و پنجره پردازش
اکریلیک PMMA یک دستور غذا نیست. نمرات همه منظوره بر وضوح و سفتی تمرکز دارند. نمرات اصلاح شده با ضربه، مقداری شفافیت را با چقرمگی مبادله می کنند. درجه های مقاوم در برابر حرارت، نقطه نرم شدن را افزایش می دهند اما پنجره پردازش را باریک می کنند. گریدهای اکستروژن معمولاً به صورت گلوله عرضه می شوند و ممکن است قبلاً حاوی روان کننده یا تثبیت کننده باشند. جدول زیر ملاحظات معمول خریدار را خلاصه می کند، نه مشخصات ثابت.
| نوع درجه | استفاده متداول | احتیاط اکستروژن |
|---|---|---|
| PMMA همه منظوره | ورق نوری، نمایشگر، نورپردازی | خشک کردن رطوبت و برش کم بسیار مهم است |
| PMMA اصلاح شده با ضربه | تابلوها، پروفیل ها، قطعات بادوام | دمای ذوب پایین به حفظ قدرت ضربه کمک می کند |
| PMMA مقاوم در برابر حرارت | تریم خودرو، لنز، روکش های صنعتی | پنجره باریکتر؛ از نقاط مرده و گرمای بیش از حد خودداری کنید |
| PMMA درجه اکستروژن | ورق، لوله، پروفیل، گندله سازی | تغذیه مداوم و تهویه خلاء شفافیت را بهبود می بخشد |
یک نقطه شروع عملی برای بسیاری از گریدهای اکستروژن PMMA، خشک کردن در دمای 80 تا 100 درجه سانتیگراد به مدت 2 تا 4 ساعت و سپس پردازش با دمای مذاب تقریباً بین 200 تا 250 درجه سانتیگراد است. آن اعداد جهانی نیستند. یک درجه مقاوم در برابر حرارت ممکن است به انتهای بالایی نیاز داشته باشد، در حالی که یک درجه مقاوم در برابر ضربه ممکن است انتهای پایینی را ترجیح دهد. نکته مهم این است که PMMA تحمل کمی در برابر رطوبت و حرارت برشی بیش از حد دارد.
مقادیر معمولی از داده های پلیمری عمومی؛ درجه، ضخامت و روش اندازه گیری بر نتایج تأثیر می گذارد.
 خط اکستروژن پلاستیک مهندسی سری KTS با کارایی بالا صفحه سری عملکرد بالای KTS ده مدل اکستروژن مهندسی-پلاستیک را با دادههای Do/Di، گشتاور، سرعت و قدرت خاص برای ذوب کنترلشده فهرست میکند. مشاهده محصول →
اکستروژن دو پیچ: جایی که خطوط PMMA موفق می شوند یا از کار می افتند
در اکستروژن دو پیچ، PMMA معمولاً به یکی از دو روش پردازش میشود: اکستروژن مستقیم ورق یا پروفیل، یا ترکیب و گلولهسازی قبل از مرحله شکلدهی دوم. هر دو مسیر به ذوب کنترل شده بستگی دارد. PMMA ویسکوزیته مذاب بالایی دارد، بنابراین گرمای برشی را به سرعت تولید می کند. اگر پیکربندی پیچ بیش از حد تهاجمی باشد، پلیمر می تواند قبل از مشاهده هشدار دما توسط اپراتور تخریب شود.
یک خط موفق PMMA معمولاً شامل: یک فیدر وزنی برای دوز ثابت. سیستم خشک کن در بالادست؛ یک اکسترودر دو مارپیچ دوار با نیمرخ پیچ برشی متوسط. تهویه خلاء برای رطوبت و مواد فرار؛ پمپ مذاب یا تعویض صفحه نمایش زمانی که ثبات فشار اهمیت دارد. و سیستم گندله ساز یا قالب متناسب با محصول مورد نظر. برای ترکیب، گشتاور خاص یک شاخص مفید است. KUNWEI بیان می کند که اکسترودرهای دو مارپیچ با گشتاور خاص تا 14 نیوتن متر بر سانتی متر مکعب برای صنعت ترکیب طراحی کرده است. چگالی گشتاور بالاتر می تواند خروجی بیشتری را در هر اندازه پیچ ایجاد کند، اما همچنین به خنک سازی پیچ و کنترل بهتری نیاز دارد.
فقط شماتیک طرح واقعی خط به خروجی، شکل گلوله و شکل دهی پایین دست بستگی دارد.
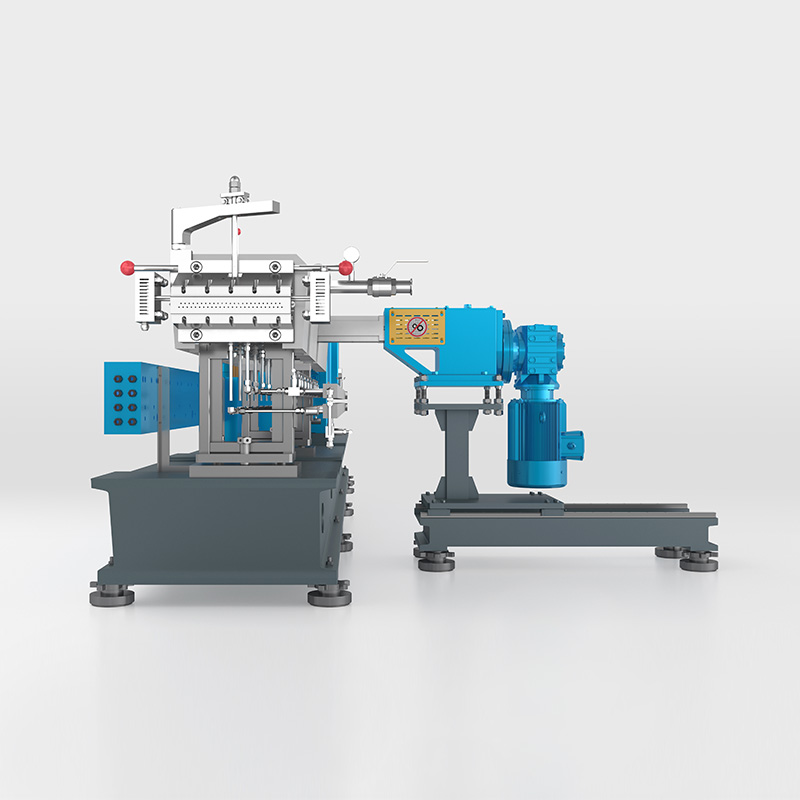 خط تولید اکسترودر دو پیچ با حجم بالا KTD صفحه سری حجم بالا KTD مدل ها و داده های گشتاور، سرعت و قدرت را برای ترکیب با گشتاور بالا مواد پر شده، واکنش پذیر یا حساس به برش فهرست می کند. مشاهده محصول →
گزینه های ترکیب و گندله سازی برای PMMA اکریلیک
هنگامی که PMMA ترکیب می شود، هدف پراکندگی یکنواخت بدون از بین بردن وزن مولکولی است. یک اکسترودر دو مارپیچ دوار با عناصر پیچی مدولار به پردازنده اجازه می دهد تا انتقال، ذوب، مخلوط کردن و هواگیری را متعادل کند. برای بارهای پرکننده یا افزودنی بالا، یک فیدر جانبی می تواند پرکننده های معدنی یا عوامل تقویت کننده را در پایین دست، پس از ذوب شدن پلیمر اضافه کند. که سایش پیچ را کاهش می دهد و از مشکلات تغذیه جلوگیری می کند.
گندله سازی تصمیم بعدی است. گندله سازی رشته بازرسی بصری خوبی دارد و برای بسیاری از ترکیبات PMMA به خوبی کار می کند، اما نیاز به خنک سازی دقیق دارد. گلولهسازی زیر آب گلولههای گرد تولید میکند و میتواند خروجی بالاتری داشته باشد، با این حال به یک لایه قالب تمیز و فشار مذاب پایدار نیاز دارد. برش صورت داغ با حلقه آب گزینه دیگری برای ترکیبات خاص است. خط مستعمل یا موجود گاهی اوقات می تواند به جای جایگزینی ارتقا یابد. به عنوان مثال، یک خط گندله سازی پلاستیک مهندسی هنگامی که مجموعه پلیمری تغییر می کند، می توان با عناصر پیچ، فیدرها و کنترل های جدید دوباره کار کرد.
خریداران باید برای اجرای آزمایشی با درجه PMMA خود درخواست کنند. آزمایش باید خروجی، دمای مذاب، گشتاور، سطح خلاء، شکل گلوله و زرد شدن را اندازه گیری کند. اگر تامین کننده نتواند نشان دهد که خط چگونه رطوبت و گرمای برشی را مدیریت می کند، نقل قول ناقص است.
 سیستم گندله سازی زیر آب برای خطوط پایین دست اکسترودر پیچ برشهای پلتسازی قالب زیر آب در آب در حال گردش به صورت دانههایی ذوب میشوند و به کاهش گرد و غبار و استفاده مجدد از آب خنککننده کمک میکنند. مشاهده محصول →
تجهیزات پایین دستی و کیفیت تکمیل
گلوله ها و ورق های PMMA به صورت بصری ارزیابی می شوند. خطی که خواص مکانیکی قابل قبولی ایجاد می کند اما لکه های سیاه، حباب ها یا تغییر رنگ قابل مشاهده است، همچنان در بازار شکست می خورد. بنابراین تجهیزات پایین دستی به اندازه اکسترودر سزاوار توجه هستند. دقت تغذیه بر قوام فرمولاسیون تأثیر می گذارد. تهویه خلاء بر سطح حباب و ژل تأثیر می گذارد. فیلتراسیون بر لکه ها تأثیر می گذارد. برش و سرد کردن بر شکل گلوله و گرد و غبار تأثیر می گذارد.
برای اکستروژن ورق و پروفیل، سیستم قالب، کلندرینگ، خنک کننده و حمل و نقل، تحمل ضخامت و پرداخت سطح را تعیین می کند. برای ترکیب، پلت ساز، سیستم آب و طبقه بندی کننده چگالی ظاهری و رفتار تغذیه پایین دست را تعیین می کنند. یک خط PMMA اغلب نیاز به مرحله غبار زدایی یا الک دارد، زیرا ریزها می توانند باعث نوسانات تغذیه و نقص نوری شوند. بهترین رویکرد خرید این است که ابتدا محصول نهایی را تعریف کنید، سپس به سمت طراحی پیچ و تجهیزات پایین دستی کار کنید.
مشخصات کلیدی، تحمل ها، و ریسک های تدارکات
اکستروژن PMMA نسبت به بسیاری از پلیمرهای کالایی کمتر بخشنده است، بنابراین مشخصات باید با تلورانس نوشته شود. یک مشخصات عملی ممکن است به پایداری دمای مذاب در 3 درجه سانتیگراد مثبت یا منفی، تهویه خلاء با قابلیت رسیدن به سطح خلاء مشخص، تغییر طول گلوله در محدوده مشخص شده، و عناصر پیچ ساخته شده از مواد مقاوم در برابر سایش در هنگام استفاده از پرکننده ها نیاز داشته باشد. اعداد دقیق به درجه، خروجی و محصول بستگی دارد.
خطرات رایج خرید شامل مقایسه فقط قدرت موتور، نادیده گرفتن گشتاور خاص است. دست کم گرفتن خشک کردن و هواگیری؛ انتخاب یک پلت ساز بدون آزمایش مذاب؛ و پذیرش طرح پیچ کپی شده از پلیمر متفاوت. یک ترکیب PMMA می تواند در خروجی کم خوب به نظر برسد و با سرعت کامل خراب شود. به همین دلیل، آزمایش پذیرش باید شامل یک اجرای پایدار در خروجی هدف باشد، نه یک نمایش کوتاه.
همچنین دسترسی به خدمات را بررسی کنید. خطوط PMMA در طول تغییر درجه نیاز به تمیز کردن مکرر دارند. آسترهای بشکه، عناصر پیچ، صفحات قالب و تیغه های گندله ساز باید بدون توقف بیش از حد در دسترس باشند. در دسترس بودن قطعات یدکی، به ویژه برای مهر و موم خلاء، عناصر گرمایشی و هاب برش اهمیت دارد. یک خط دست دوم یا بازسازی شده می تواند جذاب باشد، اما تنها در صورتی که هندسه پیچ و کنترل ها دوباره برای اکریلیک طراحی شده باشند. الف خط گندله سازی اکستروژن مستربچ دو مارپیچ ارتقاء میتواند نشان دهد که چگونه بخشهای تغذیه، اختلاط و گلولهسازی با تغییر مواد سازگار میشوند.
سوالات متداول: اکستروژن و تجهیزات اکریلیک PMMA
Q1: PMMA اکریلیک برای چه چیزی استفاده می شود؟
PMMA برای علائم، پوشش های روشنایی، صفحات نمایش، تزئینات خودرو، دستگاه های پزشکی و قطعات نوری استفاده می شود. همچنین برای قالب گیری اکستروژن و تزریق به گلوله ها ترکیب می شود.
Q2: آیا PMMA همان اکریلیک است؟
بله، در استفاده روزمره اکریلیک معمولا به معنای PMMA است. به طور دقیق، اکریلیک خانواده ای از پلیمرها است، در حالی که PMMA رایج ترین پلاستیک اکریلیک شفاف است.
Q3: آیا می توان PMMA را اکسترود کرد؟
بله. محصولات اکسترود شده PMMA، پروفیل، لوله و گلوله رایج هستند. کلید خشک کردن کنترل شده، برش متوسط و دمای مذاب پایدار است.
Q4: تفاوت بین PMMA ریخته گری و اکسترود شده چیست؟
ریخته گری PMMA با ریختن مونومر در قالب ها یا بین صفحات شیشه ای ساخته می شود. PMMA اکسترود شده از ذوب گلوله ها ساخته می شود. گریدهای اکسترود شده معمولاً کنترل ضخامت دقیق تر و تولید سریعتر را ارائه می دهند.
Q5: چرا PMMA قبل از اکستروژن نیاز به خشک کردن دارد؟
PMMA رطوبت را جذب می کند. اگر خشک نشود، آب در بشکه تبدیل به بخار می شود و باعث ایجاد حباب، رگه های نقره ای و کیفیت پایین سطح می شود. خشک کردن معمولی 80 تا 100 درجه سانتیگراد به مدت 2 تا 4 ساعت است.
Q6: کدام اکسترودر دو مارپیچ برای ترکیب PMMA بهترین است؟
معمولاً یک اکسترودر دو مارپیچ دوار با چگالی گشتاور کافی، هندسه پیچ ملایم، هواگیری خلاء و تغذیه گرانشی دقیق ترجیح داده می شود. پیکربندی دقیق باید با درجه خاص PMMA آزمایش شود.
برای پروژههای اکریلیک PMMA، ایمنترین مسیر، تعیین هدف نوری یا مکانیکی، تأیید درجه رزین، خشک کردن مناسب آن و آزمایش پیچ پیشنهادی و تجهیزات پایین دستی در شرایط واقعی تولید است. خطی که از کیفیت مذاب محافظت می کند معمولاً از خط ارزان قیمتی که فقط روی کاغذ رقابتی به نظر می رسد بهتر عمل می کند.


