

 ENG
یک قطعه PA66 پر از شیشه که در آزمایش قطره ترک می خورد، معمولاً به سلول قالب گیری سرزنش می شود. آن را سه هفته به عقب برگردانید و دسته از ترکیبی جدا شد که بستههای شیشهای آن هرگز به طور کامل باز نشدند، یا رطوبت آن به جای 0.10 درصد در 0.25 درصد بود. ترکیبات پلیمری مهندسی شده مدتها قبل از واحد تزریق - در فرمولاسیون، تغذیه، اختلاط مذاب و تکمیل گلوله تصمیم گیری می شوند.
نسخه کوتاه: برگه داده مرکب یک سقف است، نه یک وعده. آنچه به مطبوعات می رسد خروجی یک زنجیره فرآیند است که در آن هر مرحله تحملی را به همراه دارد و گسترده ترین تلورانس پیروز می شود. مسیر زیر آن زنجیره را از سیلو افزودنی تا غربال دنبال می کند.
ترکیبات پلیمری مهندسی شده در واقع چیست؟
یک پلیمر مهندسی یک خانواده رزین است - PA6، PA66، PBT، POM، کامپیوتر، PPS، PPA - برای سقف دما، کف استحکام یا نیاز به مقاومت شیمیایی انتخاب شده است. یک ترکیب این است که رزین پس از تقویت، پرکنندهها، اصلاحکنندههای ضربه، بازدارندههای شعله و تثبیتکنندهها به صورت مذاب در آن مخلوط شده و به صورت گلولههایی با مجموعهای از ویژگیهای تکرارشونده بریده شدهاند. دو تامینکننده میتوانند هم "PA66-GF30" را ارسال کنند و هم قطعاتی تولید کنند که رفتار متفاوتی دارند، زیرا نام درجه ترکیب را توصیف میکند، نه مورفولوژی: توزیع طول الیاف، کیفیت پراکندگی و قرارگیری مواد افزودنی همه خارج از نام قرار دارند.
این شکاف جایی است که بیشترین ریسک خرید زندگی می کند. یک ترکیب یک مشخصات است و مشخصات باید به شکلی نوشته شود که اکسترودر واقعاً بتواند آن را نگه دارد.
| جزء | بارگذاری معمولی | تابع | اگر اشتباه مشخص شود، خرابی معمول است |
|---|---|---|---|
| رزین پایه (PA، PBT، POM، PC، PPS) | 50-90٪ | مسیر بار، سقف دما، مقاومت شیمیایی | ویسکوزیته اشتباه، اختلاط پراکنده ضعیف |
| الیاف شیشه | 10-50٪ | سفتی، مقاومت در برابر خزش، پایداری ابعادی | ساییدگی الیاف، گوشه های شکننده |
| پرکننده معدنی (تالک، ولاستونیت، کربنات کلسیم) | 5-40٪ | کنترل Warpage، سطح، هزینه | آگلومراها، گرد و غبار، پل های تغذیه |
| اصلاح کننده ضربه و سازگار کننده | 3-15٪ | شکل پذیری، چسبندگی فاز | نرم شدن بیش از حد، صفحه بیرونی روی ابزار |
| سیستم بازدارنده شعله | 5-25٪ | اهداف UL 94 V-0، عملکرد سیم درخشان | از دست دادن مکانیکی، خوردگی پیچ |
| تثبیت کننده ها، روان کننده ها، عوامل هسته زا | 0.1-2٪ | پایداری فرآیند و عمر مفید | رانش فیدر با نرخ های بسیار پایین |
تراکم سریعترین اثر انگشت از آنچه در کیف وجود دارد است. یک PA66 30٪ پر از شیشه، نزدیک به 1.36 گرم بر سانتیمتر مربع، یک PA66 تمیز نزدیک به 1.14 است. رقمی که بین تحویلها جابهجا میشود، به این معنی است که بارگیری تغییر کرده است - یا نسبت دوباره آسیاب کردن تغییر کرده است.
چهار اهرم فرمولاسیون و هزینه هر کدام
تقریباً هر ترکیب مهندسی یک مذاکره بین چهار اهرم است. یکی را حرکت دهید و بقیه معمولاً به عقب برمیگردند.
- تقویت. الیاف شیشه از 10% تا 50% وزن، مدول و مقاومت خزشی را بالا می برد و ازدیاد طول را به سختی به سمت پایین می کشد. تقریباً بیش از 40٪، شکستن الیاف در طول ترکیب به جای خود بارگذاری به عامل محدود کننده تبدیل می شود.
- اصلاح ضربه و سازگاری عوامل جفت کننده و اصلاح کننده های الاستومری ضربه بریده بریده و چسبندگی فاز را بازخرید می کنند. با زیادهروی، قطعه را نرم میکنند و میتوانند روی ابزار بیرون بیایند.
- ضد شعله. سیستم های فسفر بدون هالوژن یا هیدروکسید فلز اغلب به بارگذاری 15-25٪ نیاز دارند که هزینه عملکرد مکانیکی دارد و می تواند به اجزای پیچ محافظت نشده حمله کند. جهت حرکت در صنعت به جای مواد افزودنی غیرفعال به سمت شیمی بازدارنده شعله فعال و مولکولی است.
- تثبیت و روانکاری. کمتر از 2 درصد فرمولاسیون و رایج ترین منبع رانش است، زیرا در این نرخ ها خطای فیدر چند گرم در ساعت به خطای فرمولاسیون تبدیل می شود.
دو فشار در حال تغییر شکل این مبادلات است. مواد اولیه بازیافتی و زیستی با جریان مذاب و آلودگی متغیر می رسد، بنابراین پنجره ترکیب باید گسترده تر از مشخصات باشد. در همین حال، کاربردهای الکتریکی - کانکتورهای ولتاژ بالا، شینها، محفظههای باتری - در حالی که بخشهای دیوار نازکتر میشوند، شاخص ردیابی و درجه شعله را به سمت بالا فشار میدهند.
پراکندگی، نه بارگذاری، تصمیم میگیرد که آیا ترکیب کار میکند یا خیر
ترکیب دو کار اختلاط مختلف را انجام می دهد. اختلاط توزیعی ذرات را به طور مساوی از طریق مذاب پخش می کند. اختلاط پراکنده، آگلومره را می شکند و الیاف یا پلاکت های پرکننده را خیس می کند. پیچی که در یکی خوب است به طور خودکار در دیگری خوب نیست، به همین دلیل است که پیکربندی پیچ - نه قطر به تنهایی - مشخصات واقعی است.
اختلاط پراکنده نیاز به تنش دارد و تنش از گشتاور ناشی می شود. اکسترودرهای دو پیچ با گشتاور بالا خرید فضای بالای فرآیند: همان توان عملیاتی با سرعت کمتر پیچ، یا ناحیه پراکنده سختتر بدون گرم شدن بیش از حد مذاب. KUNWEI محدوده ترکیبی خود را حول یک گشتاور خاص ادعا شده تا 14 نیوتن متر بر سانتیمتر مربع در قطر پیچها از 8 میلیمتر تا 177 میلیمتر ایجاد میکند، که آزمایشهای آزمایشگاهی و تولید با حجم بالا را در یک پلت فرم انجام میدهد.
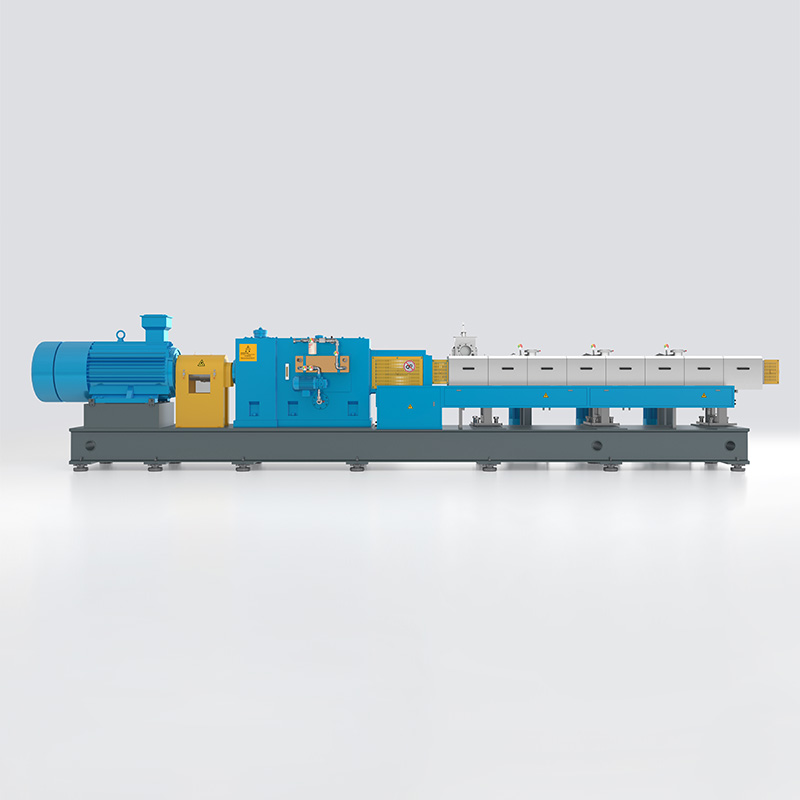 سری اکسترودر دو پیچ با کارایی بالا KTS سکوی ترکیبی دو مارپیچ با گشتاور بالا که آزمایشگاهی را در بر می گیرد تا مدل های با حجم بالا، مربوط به اختلاط پراکنده در ترکیبات PP پر شده. مشاهده محصول →
دقت تغذیه نوار تحمل واقعی را تعیین می کند
یک ترکیب PP پر شده با تالک 40 درصد به 400 کیلوگرم پرکننده در هر تن نیاز دارد. نیم درصد خطا در آن جریان 2 کیلوگرم به ازای هر تن گلوله تمام شده است - برای جابجایی چگالی، تاب خوردگی و مدول خارج از بازرسی ورودی مشتری کافی است.
فیدرهای کاهش وزن با وزن کردن کل قیف و محتویات آن این خطا را کاهش می دهند. واحدهای حجمی با چگالی ظاهری حرکت می کنند. در جاهایی که پرکننده ها سبک و کرکی هستند، تغذیه جانبی با کمک فشار منفی، چگالی ظاهری در ورودی را افزایش می دهد و قبل از اینکه مواد به پیچ برسد، پل زدن متوقف می شود.
 فیدر جانبی اکسترودر پیچ برای پودر و فیبر تغذیه جانبی اجباری پودر، فیبر کوتاه یا پیش مخلوط، با کمک فشار منفی برای بهبود چگالی ظاهری و راندمان تغذیه در خطوط ترکیب. مشاهده محصول →
بررسی عملی: تکرار پذیری فیدر را بر حسب گرم در ساعت با نرخ هدف خود بخواهید، نه به عنوان درصدی از مقیاس کامل. سپس بپرسید که بشکه چند پورت تغذیه جانبی دارد و آیا میتوان بخشهای بشکه بعدی را با رسیدن فرمول بعدی مجدداً تخصیص داد.
برش، خنک کردن و خشک کردن: جایی که پول به بیرون نشت می کند
گندله سازی جایی است که یک ترکیب خوب به یک محصول خوب یا یک محموله ریزه تبدیل می شود. گلولهسازی رشتهها با حمام آب مناسب گریدهای شیشهای است که در آن حفظ طول فیبر اهمیت دارد و رشتهها گرد میمانند. گلولهسازی در زیر آب توان عملیاتی بالا و ذوبهای نرم یا چسبنده را کنترل میکند و یک حلقه آب بسته، گرد و غبار را از هوای گیاه دور نگه میدارد. برش صورت داغ با حلقه آب بین این دو قرار می گیرد و در پلی اولفین های پر شده رایج است.
دو عدد بیشتر از نوع دستگاه مهم است: ریزدانه های زیر 1 میلی متر و رطوبت در کیسه. ترکیبات الیاف شیشه در کاتر و در هر انتقال پنوماتیک پس از آن، ریزدانه ها را می ریزند، و این ریزه ها غنی از فیبر هستند، بنابراین صفحه ای که آنها را حذف می کند، تکه ای از فرمول را نیز حذف می کند. خشک کردن باید در برابر رزین مشخص شود - PA و PBT به مراتب بیشتر از PE یا PP نیاز دارند - و هدف رطوبت در سفارش خرید تعلق دارد، نه در حافظه اپراتور.
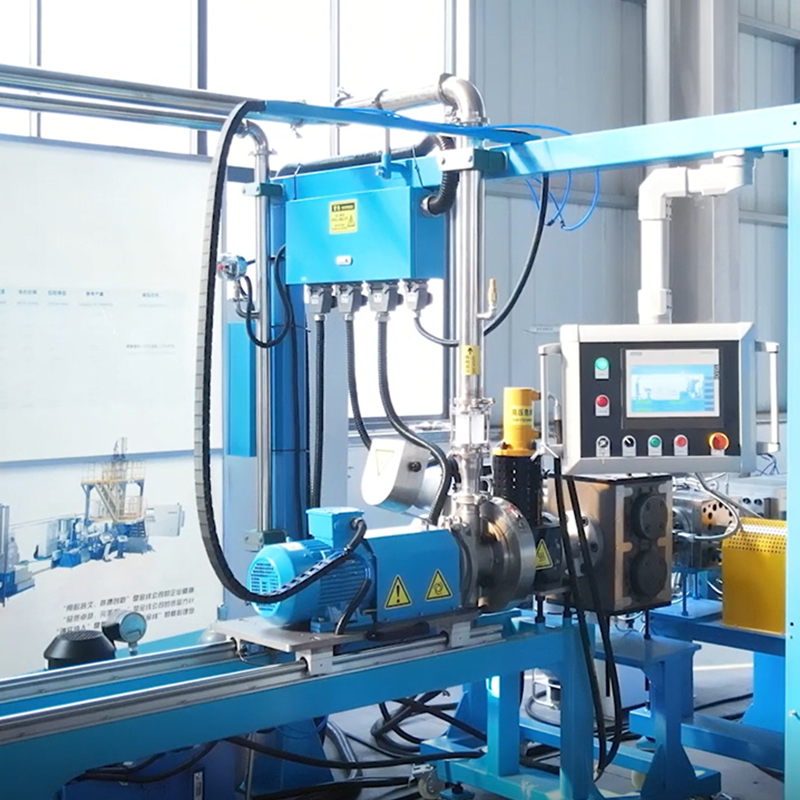 سیستم گندله سازی زیر آب برای ترکیبات اکسترود شده گلولهسازی قالب زیر آب، ترکیب مذاب را به گرانول تبدیل میکند و به محدود کردن گرد و غبار کمک میکند، با گردش آب خنککننده برای اکستروژن خطوط پایین دست. مشاهده محصول →
دروازه های با کیفیت ارزش نوشتن در سفارش خرید را دارد
روش های تست استاندارد اکثر آرگومان ها را قبل از شروع حذف می کنند. یک مجموعه دروازه قابل اجرا برای ترکیبات مهندسی به این صورت است:
- خواص کششی ISO 527-2 یا ASTM D638، با سرعت تست ذکر شده - نمرات پر و پر نشده متفاوت است.
- مدول خمشی به ISO 178; ضربه Charpy یا Izod به ISO 179-1 یا ISO 180، بریدگی و بدون بریدگی، در دمای اعلام شده.
- نرخ جریان جرمی ذوب تا ISO 1133 در دما و بار مشخص شده؛ چگالی تا ISO 1183
- قابلیت اشتعال به UL 94 یا IEC 60695-11-10 با ضخامت نمونه خارج شده. شاخص ردیابی مقایسه ای با IEC 60112 برای گریدهای الکتریکی.
- رطوبت هنگام تحویل توسط کارل فیشر یا از دست دادن در هنگام خشک شدن، به علاوه توزیع اندازه گلوله و محدودیت ریز.
هنگامی که علامت با مرحله ای که باعث آن شده است مطابقت داشته باشد، عیوب سریعتر تعقیب می شوند.
| علامت | به احتمال زیاد مرحله | اولین چیزی که باید بررسی شود |
|---|---|---|
| لکه های سیاه | ذوب، زمان اقامت | نقاط مرده در پیچ، سایش بشکه، تغییر رنگ |
| حباب یا فضای خالی | تبخیر زدایی، رطوبت | سطح خلاء، شرایط دریچه، پیش خشک کردن |
| جریمه های بیش از حد | برش، انتقال | سایش تیغه، دمای آب، سرعت هوا |
| سطح غنی از فیبر، گوشه های شکننده | پراکندگی، ساییدگی الیاف | پیکربندی پیچ، موقعیت فیدر جانبی، فشار قالب |
| ابعاد در حال حرکت بین لات ها | تغذیه، نسبت دوباره آسیاب کردن | کالیبراسیون فیدر، تعادل باکره به دوباره سنگ زنی |
پنج سوالی که قبل از مقایسه قیمت ها باید بپرسید
- ماشین ذکر شده چه گشتاور و حجم آزاد خاصی را در توان عملیاتی من ارائه می کند؟ یک عدد گشتاور بدون قطر و رقم حجمی، بازاریابی است.
- چند نقطه تغذیه، و کدام را می توان تغذیه جانبی کرد؟ بارهای پرکننده و شیشه بالا به پایین دست می روند، نه به گلو.
- چند مرحله تخلیه آب، و آیا یک درگاه خلاء جلوتر از قالب وجود دارد؟ مواد فرار بسته به رزین در نقاط مختلف ترک می کنند.
- کدام مسیر گندله سازی، و هزینه تعویض چقدر است؟ خطوط رشته و زیر آب دارای پروفیل های خرابی بسیار متفاوتی با سرعت 5 تن در ساعت و 500 کیلوگرم در ساعت هستند.
- مسیر مقاوم سازی چیست؟ بشکه ها، عناصر پیچ و فیدرهای جانبی باید برای فرمول بعدی، نه تنها این، قابل تنظیم مجدد باشند.
خطوط موجود اغلب به این سؤالات پاسخ متفاوتی می دهند. یک مقاوم سازی، مانند یک خط تولید گندله سازی پلاستیک مهندسی ارتقا، می تواند گشتاور و تغذیه جانبی را با کسری از هزینه یک دستگاه جدید اضافه کند - به شرطی که گیربکس و سوراخ های بشکه همچنان حاشیه داشته باشند.


