

 ENG
یک شیفت در یک ایستگاه تغذیه دستی بایستید و این الگو تکرار میشود: اپراتور مواد افزودنی را از کیسه بیرون میکشد، ترازو از حد خارج میشود، مقداری به عقب برمیگردد و رکورد همچنان 25 کیلوگرم است. در میان هشت ماده و سه شیفت، این اصلاحات کوچک به واریانس قابل اندازه گیری در هر دسته تبدیل می شوند. توزین و دوز خودکار مواد تشکیل دهنده، این حلقه وابسته به انسان را با لودسل ها، فیدرهای پیچی و کنترل قابل برنامه ریزی جایگزین می کند که هر جزء را به یک هدف قابل تکرار قفل می کند. این مقاله نحوه اتوماسیون توزین و دوز را در خط ترکیب دو پیچ توضیح می دهد: اصول توزین، معماری تجهیزات، معیارهای انتخاب، و مراحل اجرا که از اشتباهات پرهزینه جلوگیری می کند.
چرا وزن و دوز را روی خط ترکیبی خودکار می کنیم؟
پرونده تجاری با تکرارپذیری شروع می شود. یک فیدر کاهش وزن کاهش وزن خود را در طول زمان اندازه گیری می کند و سرعت پیچ را در زمان واقعی تصحیح می کند، بنابراین تغییر در چگالی ظاهری دیگر جرم تحویلی را تغییر نمی دهد. توزین دستی در عوض به تکنیک اپراتور، زمان ته نشینی مقیاس و روش اسکوپ بستگی دارد - همه منابع خطای تصادفی.
آنچه اتوماسیون در واقع تغییر می کند
- دقتی که در طول زمان حفظ می شود: دوز وزنی معمولاً انحراف را در محدوده 0.25-0.5٪ از نقطه تنظیم نگه می دارد، در حالی که وزن دستی دسته ای معمولاً 2-3 ±٪ تغییر می کند.
- مدیریت دستور پخت دیجیتال: وزن های هدف، تلورانس ها و توالی های خوراک در کنترلر ذخیره می شوند. هر دسته برای ردیابی و ممیزی کیفیت ثبت شده است.
- عملکرد تمیزتر و ایمن تر: اپراتورها به دور از گرد و غبار و بلند کردن مکرر کار می کنند. انتقال محصور نشت، آلودگی و تلفات مواد را کاهش می دهد.
- تغییر سریعتر: تغییر دستور العمل ها یک تغییر پارامتر در HMI است، نه یک تمرین اندازه گیری مجدد با یادداشت ها و حدس و گمان.
همین اصل در مورد مستربچ، پلاستیکهای مهندسی، سیستمهای پرپر و اصلاح زیست تخریبپذیر صدق میکند: فقط آنچه اندازهگیری میشود را میتوان ثابت نگه داشت.
حجمی یا وزنی: ابتدا اصل توزین را تعیین کنید
اولین تصمیم این نیست که کدام مدل فیدر، بلکه کدام اصل توزین است. یک فیدر حجمی بر حسب حجم دوز میکند: سرعت پیچ خروجی را تعیین میکند، بنابراین اگر چگالی ظاهری تغییر کند - از طریق رطوبت، جداسازی یا بستهبندی مجدد - جرم تحویلی نیز تغییر میکند. یک فیدر وزنی بر حسب جرم دوز می کند: لودسل ها به طور مداوم وزن را اندازه گیری می کنند و کنترل کننده سرعت را برای ثابت نگه داشتن جریان جرم تنظیم می کند. برای مواد مهم یا گران قیمت و برای اکثر فرآیندهای اکستروژن مداوم، کنترل کاهش وزن گرانشی فناوری مرجع است. می توانید در مورد بیشتر بخوانید اصل کنترل در پس تغذیه کاهش وزن در توضیح مفصل ما
افزایش وزن شکل دسته ای همان ایده است: مواد تا زمانی که ترازو به هدف برسد به ظرف وارد می شود و سپس تخلیه می شود. برای مخلوط کردن دسته ای، افزودنی های جزئی و دستور العمل های پیش مخلوط که به وزن ثابت در هر چرخه نیاز دارند، مناسب است. قانون عملی: اکستروژن مداوم و دوز بحرانی باید از کاهش وزن استفاده کند. دستور العمل های دسته ای گسسته می توانند از افزایش وزن استفاده کنند. مواد غیر بحرانی با چگالی ظاهری پایدار را می توان با هزینه کمتر به صورت حجمی دوز کرد.
| نوع فیدر | اصل توزین | دقت معمولی | بهترین مناسب برای | مراقب باشید |
|---|---|---|---|---|
| تغذیه کننده کاهش وزن | وزن سنجی، پیوسته | ± 0.25-0.5٪ از نقطه تنظیم | پودرها، گلوله ها و افزودنی های کم دوز روی خطوط اکستروژن | چرخه پر کردن مجدد برای مدت کوتاهی اندازه گیری را مختل می کند |
| تغذیه وزن اتوماتیک | وزن سنجی، دسته ای (افزایش وزن) | ± 0.5-1٪ از هدف | دستور العمل های دسته ای گسسته، مواد جزئی | زمان چرخه در هر دسته |
| فیدر پیچ حجمی | حجمی | ± 1-2٪ از نقطه تنظیم | مواد با چگالی ظاهری پایدار، گلوله های درشت | تغییر چگالی رانش جرم تحویل داده شده است |
| فیدر مخروطی (مخروطی). | حجمی, can be gravimetric | بستگی به پیکربندی دارد | افزودنی های کم دوز و سیستم های پرکننده بالا | هندسه مخروطی باید با جریان پودر مطابقت داشته باشد |
مقایسه دو رویکرد کنترل در یک نگاه
نمودار رادار زیر دوز حجمی و وزنی را در پنج معیاری که بیشترین اهمیت را در یک خط ترکیبی دارند، مقایسه میکند. کنترل وزن سنجی بر دقت و تناسب فرآیند پیوسته به قیمت سرمایه گذاری اولیه بالاتر برنده می شود. کنترل حجمی هنگامی که تلورانس ها کاهش می یابد جذاب باقی می ماند.
دقت واقعی چقدر قابل مقایسه است
ارقام دقت به حداکثر انحراف از نقطه تنظیم در شرایط پایدار اشاره دارد. شکاف بین تمرین دستی و کنترل وزن سنجی جایی است که بازگشت اتوماسیون از آنجا حاصل می شود.
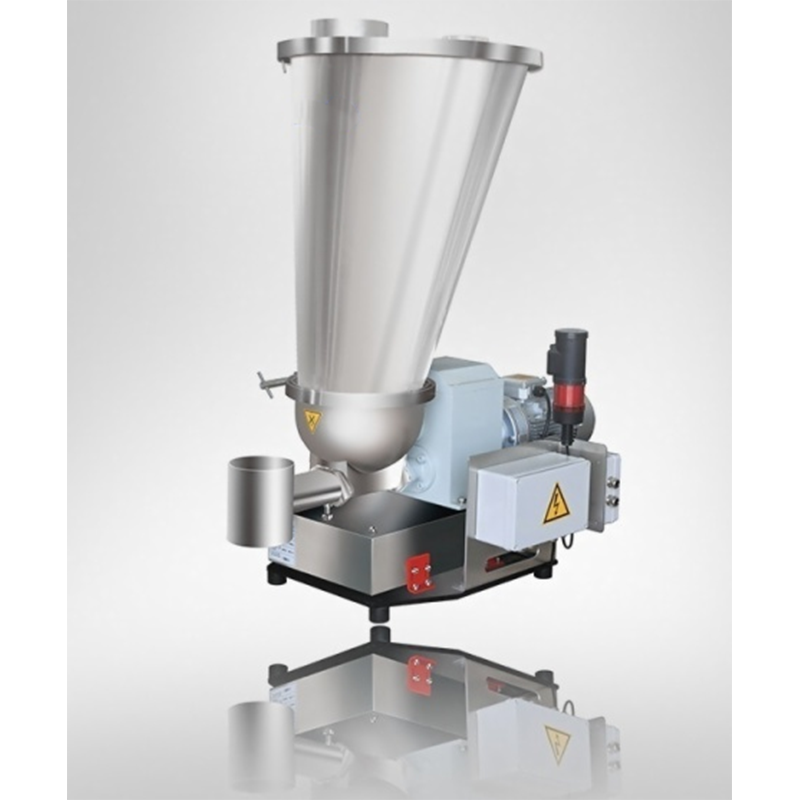 تغذیه کننده وزن سنجی کاهش وزن با کنترل یکپارچه این محلول ترکیبی از ذخیره سازی، توزین، انتقال و دوز حلقه بسته برای خطوط ترکیب پیوسته است. برای اپراتورهایی که به دنبال کنترل گرانشی دقیق و اتوماسیون برای کاهش انحراف از نقطه تنظیم هستند، مناسب است. مشاهده محصول →
آناتومی یک سیستم دوز خودکار برای یک خط اکستروژن
یک ایستگاه دوز خودکار زنجیره ای از چهار عملکرد است: ذخیره سازی و تخلیه، وزن کردن، انتقال به فرآیند و کنترل. شماتیک زیر یک پیکربندی معمولی را بر روی یک خط ترکیب دو پیچ نشان می دهد - یک فیدر کم وزن با قیف و سلول های بار که بشکه را تغذیه می کنند، یک فیدر جانبی برای پودر پر پر شده و یک کابین کنترل مرکزی که دستور العمل ها و دوز حلقه بسته را اجرا می کند.
مواد از قیف خارج می شود و از پیچ تغذیه عبور می کند. ماژول لودسل کاهش وزن را به کنترل کننده گزارش می دهد. کنترل کننده سرعت پیچ را به طور مداوم تنظیم می کند. و هر رویداد دوز در برابر شماره دسته ثبت می شود. همین معماری از یک فیدر منفرد تا یک خط ترکیبی کامل با ده یا چند ماده تشکیل می شود.
تأثیر روی ثبات فرآیند به سرعت در داده های دسته ای نشان داده می شود. در روند تصویری زیر، یک ایستگاه دستی با تغییر اپراتورها و خواص مواد سرگردان است، در حالی که خط خودکار نوار باریکی را در اطراف وزن مورد نظر نگه میدارد.
برای عملیات پیش مخلوط یا توزین و تخلیه به سبک دسته ای، یک تغذیه کننده وزن خودکار دوز افزایش وزن را در ظرف دریافت کننده انجام می دهد. از آنجایی که وزن مورد نظر از HMI وارد میشود، تغییرات دستور غذا چند ثانیه طول میکشد و سیستم بهطور خودکار هر دوزی را که خارج از حد تحمل باشد علامتگذاری میکند.
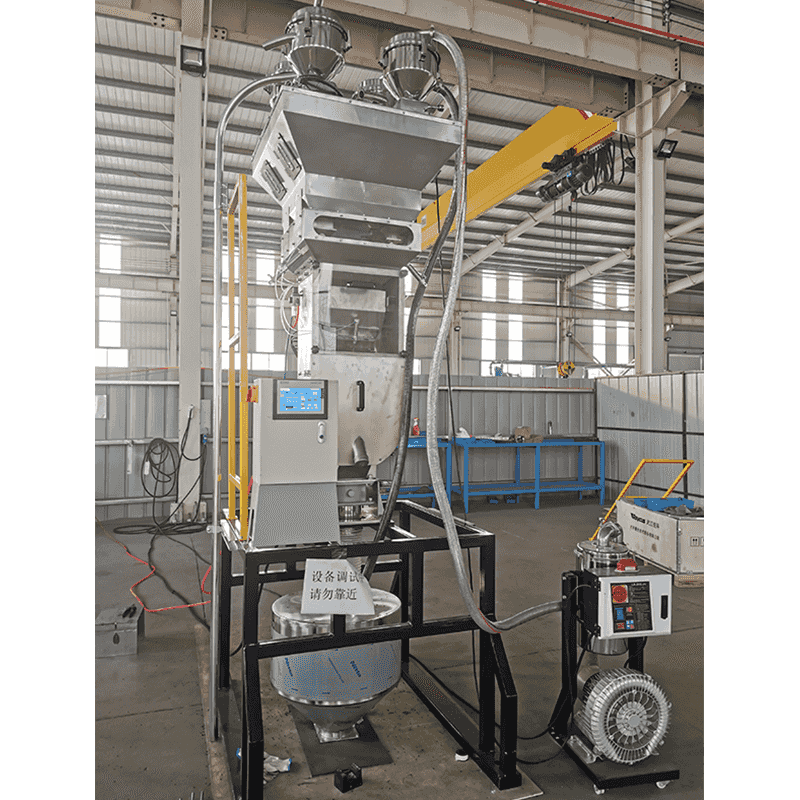 سیستم بچینگ و اختلاط خودکار افزایش وزن این سیستم برای عملیات پیش میکس دسته ای یا توزین و تخلیه طراحی شده است، این سیستم به طور خودکار هر یک از مواد را در مخلوط کن اندازه گیری می کند. این تغییرات دستور غذا را از طریق HMI ساده می کند و دوزهای خارج از تحمل را برای کیفیت محصول ثابت نشان می دهد. مشاهده محصول →
معیارهای انتخاب و اشتباهات رایج تدارکات
انتخاب فیدر توسط پودر تعیین می شود، نه بروشور. چک لیستی که رفتار مواد و رابط فرآیند را پوشش می دهد از اکثر نصب های ناموفق جلوگیری می کند.
- خواص مواد: چگالی ظاهری و تنوع آن، اندازه ذرات، جریان پذیری، رطوبت و محدودیت دما.
- دقت requirement: تلورانس را از مشخصات محصول تعریف کنید و دقت فیدر را در همان واحدها مشخص کنید.
- محدوده نرخ خوراک: حداقل نرخ خوراک پایدار معمولاً بیشتر از حداکثر اهمیت دارد. کاهش 10:1 یک هدف رایج است.
- استراتژی پر کردن مجدد: خلاء، مارپیچ یا شارژ مجدد دستی باید طوری طراحی شود که زمان پر کردن مجدد نسبت به حجم کار قیف کوتاه باشد.
- تمیز کردن و تعویض: برای تغییرات مکرر رنگ یا مواد، زمان جداسازی قطعات و سطوح تماس ظرفیت قابل استفاده را تعیین می کند.
- رابط کنترل: فیدر باید نقاط تنظیم، نرخ واقعی، وضعیت پر کردن مجدد و هشدارها را با PLC اکسترودر بدون کار پروتکل سفارشی مبادله کند.
جایی که نصب اشتباه می شود: رایجترین خرابیها انتخاب کنترل حجمی برای مادهای است که چگالی آن متفاوت است، نصب لودسل در جایی که لرزش اکسترودر وارد ماژول وزن میشود، و نادیده گرفتن دینامیک پر کردن مجدد - یک فیدر فقط به اندازه چرخه پر کردن مجدد آن دقیق است.
مقاوم سازی خط موجود معمولا امکان پذیر است: فیدرها، لودسل ها و کابینت کنترل را می توان بدون تعویض اکسترودر اضافه کرد. ما پروژه های مقاوم سازی و ارتقا به طور سیستماتیک چنین مواردی را پوشش می دهد، از پلاستیک های مهندسی گرفته تا خطوط مستربچ پرپر.
برای ترکیبات با پرکننده 40 تا 80 درصد - کربنات کلسیم، تالک، ضد شعله یا کربن سیاه - تغذیه سمت پایین دست نسبت به افزودن قیف اصلی ترجیح داده می شود. یک فیدر جانبی از یک پیچ مخروطی، اغلب با کمک فشار منفی، برای فشار دادن پودرهای با چگالی کم به داخل پلیمر تا حدی مذاب استفاده می کند، که باعث بهبود پراکندگی و کاهش سایش در بخش های پیچ بالادست می شود.
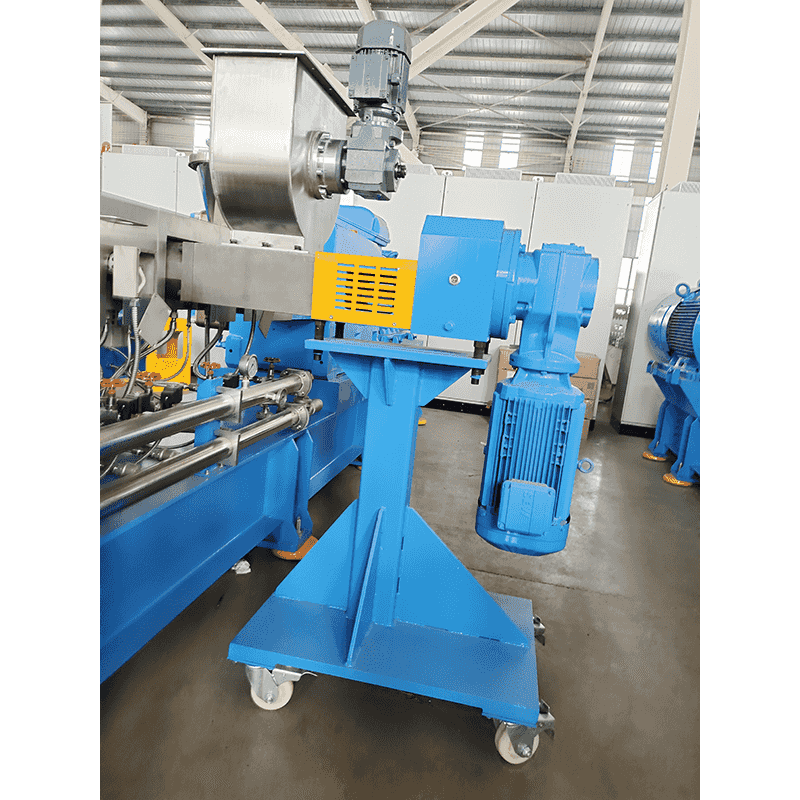 فیدر جانبی برای پردازش پر شدن و پودر بالا یک فیدر جانبی با تغذیه اجباری که پودرها، الیاف کوتاه یا مواد پیش مخلوط را کنترل می کند. این می تواند از پمپاژ فشار منفی برای افزایش چگالی ظاهری استفاده کند و کارایی را در هنگام تغذیه ترکیبات پرپر بالا در خطوط دو مارپیچ بهبود بخشد. مشاهده محصول →
مسیر پیاده سازی عملی
لازم نیست اتوماسیون یک بازسازی یکباره باشد. یک مسیر مرحلهبندی شده، ریسک را کاهش میدهد و به اپراتورها اجازه میدهد با کنترلهای جدید اعتماد کنند.
- هر ماده ای را مشخص کنید. چگالی ظاهری و تغییرات آن، اندازه ذرات، جریان پذیری، رطوبت و محدودیت دما را اندازه گیری کنید. رفتار پودر نوع فیدر، هندسه پیچ و طراحی قیف را تعیین می کند.
- هدف دقت را برای هر عنصر تعریف کنید. آن را از مشخصات محصول استخراج کنید، نه از بازاریابی فروشنده. یک سیستم رنگ مستربچ نسبت به پرکننده های ارزان قیمت به تحمل سخت تری نیاز دارد.
- اصل توزین و فیدر هر جزء را انتخاب کنید. کاهش وزن برای دوز بحرانی مداوم، افزایش وزن برای اضافه کردن دسته ای، فیدر جانبی برای پرکننده پایین دست.
- یکپارچه سازی کنترل برنامه ورودیها و خروجیهای PLC، ذخیرهسازی دستور العمل، آلارم و منطق اینترلاک را با سرعت اکسترودر، بهعلاوه ثبت دادهها برای گزارشهای دستهای اختصاص دهید.
- نصب، کالیبره و اعتبارسنجی. یک بررسی وزن ثابت، سپس یک آزمایش دینامیکی در حداقل و حداکثر نرخ تغذیه انجام دهید. یک سیستم کاهش وزن که به درستی تنظیم شده باشد باید دقت امتیازی خود را در یک چرخش 10:1 حفظ کند.
- رفتار پر کردن مجدد و راه اندازی را تنظیم کنید. سطح پر کردن مجدد، میرایی و بازیابی سرعت همگی تعیین می کنند که آیا دقت در تولید به دست می آید - نه تنها در آزمون پذیرش.
اعتبارسنجی معمولاً دو شگفتی را نشان می دهد: تغییر چگالی ظاهری واقعی مواد ورودی و سفتی مکانیکی مورد نیاز در اطراف ماژول وزن. زمان بودجه بندی برای هر دو در ابتدا از متداول ترین تاخیرهای راه اندازی جلوگیری می کند.
سوالات متداول
یک فیدر کاهش وزن روی لودسل ها قرار می گیرد و به طور مداوم وزن قیف و مواد را اندازه می گیرد. کنترلکننده کاهش وزن اندازهگیریشده در طول زمان را با نرخ تغذیه هدف مقایسه میکند و سرعت پیچ را در زمان واقعی تنظیم میکند، که دقت وزنی را حتی در زمان تغییر چگالی ظاهری ارائه میدهد.
حجمی dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
با تغذیه کاهش وزن، دقت معمولی ± 0.25-0.5٪ از نقطه تنظیم در شرایط پایدار است. سیستم های وزن خودکار (افزایش وزن) معمولاً 0.5-1٪ از هدف را نگه می دارند. توزین فله دستی معمولاً بسته به وضوح مقیاس و تکنیک اپراتور در محدوده ± 2-3٪ قرار می گیرد.
بله. اکثر خطوط دو پیچ را می توان بدون تعویض اکسترودر مقاوم سازی کرد. این پروژه به طور معمول فیدرها، لودسل ها و یک کابینت کنترل را اضافه می کند، منطق کنترل را دوباره ترسیم می کند، مدیریت دستور العمل HMI را معرفی می کند و دقت دوز جدید را قبل از شروع تولید سریال تایید می کند.
در بارگذاری پرکننده 40 تا 80 درصد، افزودن تمام پودر در قیف اصلی باعث پراکندگی ضعیف و سایش زیاد پیچ می شود. یک فیدر جانبی، پرکننده را در پایین دست به پلیمر نیمه مذاب وارد می کند، چگالی ظاهری پودر را با اعمال فشار منفی افزایش می دهد و خیس شدن و توان را بهبود می بخشد.
سه منبع خطا را حذف می کند: تکنیک اپراتور، تاخیر در خواندن مقیاس و رانش چگالی. دستور العمل ها و آلارم ها قابل تکرار هستند، هر دسته ثبت می شود، و تغذیه کننده به طور مداوم خود را اصلاح می کند - بنابراین گلوله ها از دسته ای به دسته دیگر به یک هدف می رسند.


