

 ENG
مبدلی که خط ورق PP پر از کربنات کلسیم 30 درصد را اجرا می کرد، یک هفته را صرف تعقیب لکه های سیاهی کرد که فقط روی یک رنگ ظاهر می شدند. تامین کننده رنگدانه مقصر نبود. یک مستربچ رنگی جدید با درجه پراکندگی درشت تر و کاهش 4 درصدی وارد شده بود، و پروفیل پیچ موجود نمی توانست رنگدانه را در آن بارگذاری خیس کند. نوع، دوز و تنظیمات دستگاه توسط سه فرد مختلف انتخاب شده بود و هیچ کس آنها را با یکدیگر بررسی نکرده بود.
این درس عملی پشت این موضوع است: انواع مستربچ، کاربردها و فرآیند تولید یک زنجیره تصمیم را تشکیل می دهند، نه سه موضوع مجزا. نوع را بر اساس تابع انتخاب کنید، آن را در برابر پراکندگی برنامه و محدودیت های انطباق تأیید کنید، سپس بررسی کنید که مسیر فرآیند می تواند آن پراکندگی را در خروجی مورد نیاز شما ارائه دهد. سفارش را به درستی دریافت کنید و اکثر مشکلات کیفیت قبل از برش اولین گلوله ناپدید می شوند.
به طور خلاصه، مستربچ یک پیگمنت غلیظ یا بسته افزودنی است، معمولاً 5٪ تا 85٪ مواد جامد، پراکنده در یک رزین حامل و به صورت گلوله یا میکرو گلوله عرضه می شود. برای گریدهای رنگی و افزودنی تقریباً 1 تا 5 درصد و برای کنسانتره پرکننده با نسبتهای بالاتر به پلیمر نهایی فرو میرود. فرآیند تولید برای ساختن آن کنسانتره و حفظ توزیع یکنواخت هر ذره در داخل آن وجود دارد.
انواع مستربچ: چهار راه برای طبقه بندی، یک راه برای انتخاب
این صنعت مستربچ ها را بر اساس چهار محور دسته بندی می کند: عملکرد (آنچه انجام می دهد)، حامل (آنچه با آن سازگار است)، خانواده رنگ (سیاه، سفید، رنگی)، و فرآیند نهایی (تزریق، قالب گیری دمشی، فیلم، چرخش). برای طراحی فرآیند، عملکرد و حامل تقریباً همه چیز را تعیین می کنند. فرآیند پایانی نسبت کاهش و کیفیت پراکندگی را که باید به آن برسید تعیین می کند.
| تایپ کنید | مواد جامد حامل و معمولی | تابع | برنامه های کاربردی معمولی | آنچه خریداران بررسی می کنند |
|---|---|---|---|---|
| سفید | حامل PE یا PP، 50-70٪ TiO2 | مات کننده و سفید کننده | فیلم، کیسه، لوله، ورق، قطعات تزریق | قدرت پنهان، ته رنگ آبی، آگلومراهای TiO2 |
| مشکی | حامل پلی اتیلن، 25-45٪ کربن سیاه | رنگ به علاوه محافظت در برابر اشعه ماوراء بنفش | لوله آبیاری، ژئوسنتتیک، غلاف کابل | ساختار کربن سیاه، مقدار فشار فیلتر |
| رنگ | حامل مطابق با رزین، 20-50٪ رنگدانه | رنگ برند و محصول | بسته بندی، کالاهای مصرفی، تزئینات خودرو | رنگ difference tolerance, pigment heat stability |
| افزودنی | 5 تا 20 درصد ماده فعال در یک حامل سازگار | UV، آنتی اکسیدان، لغزش، ضد بلوک، بازدارنده شعله، آنتی استاتیک | فیلم، فیبر، کابل، قطعات مهندسی | محتوای فعال، سازگاری حامل، مهاجرت |
| پرکننده | 70-85٪ CaCO3 یا تالک | کاهش هزینه، سفتی، ثبات ابعادی | ورق، پروفیل، لوله، قطعات قالب گیری | اندازه ذرات برش بالا، رطوبت، چگالی ظاهری |
برنامه ها مشخصات را تعیین می کنند، نه برعکس
الزامات برنامه مستقیماً به تنظیمات فرآیند ترجمه می شود. تقریباً در هر تحقیق سه عامل بر مکالمه غالب است.
- نسبت رها کردن لایه نازک ممکن است در 1-2٪ مستربچ، ورق ضخیم در 4-6٪ اجرا شود. نسبت کم نیاز به کنسانتره ریزتر و پراکنده بهتر دارد. نسبت بالا به پیچ مواد بیشتری برای کار می دهد، اما گشتاور و پایداری تغذیه را تحت فشار قرار می دهد.
- پراکندگی در مقابل فیلتراسیون فیلم و الیاف تقریباً هیچ آگلومره ای را تحمل نمی کنند، بنابراین مقدار فشار فیلتر کنسانتره بیشتر از قدرت رنگ آن مهم است. قطعات و پروفیل های قالب گیری شده بسیار بخشنده تر هستند.
- پاکت حرارتی و تنظیمی. نمرات تماس با غذا، پایداری حرارتی رنگدانه و نقطه ذوب حامل همگی انتخاب را قبل از بحث در مورد تجهیزات محدود می کنند.
جفتهای معمولی به این شکل هستند: فیلم و کیسههای بستهبندی از مستربچهای سفید و رنگی روی حاملهای پلیاتیلن با 1 تا 3 درصد استفاده میکنند. خطوط لوله و آبیاری از کنسانتره سیاه برای محافظت در برابر اشعه ماوراء بنفش به علاوه مستربچ پرکننده برای سختی و هزینه استفاده می کنند. سیم و کابل به گریدهای ضد شعله و سیاه با فیلتراسیون سنگین تکیه می کنند. قطعات داخلی خودرو به تحمل رنگ محکم و پیری حرارتی نیاز دارند. الیاف و نبافته نیاز به تعداد ژل کم و حاملی متناسب با دمای چرخش دارند. پلاستیک های مهندسی و قطعات الکتریکی به حامل های با دمای بالاتر مانند مخلوط های PA، PBT یا PC/ABS نیاز دارند.
فرآیند تولید، مرحله به مرحله
این توالی در بین تولیدکنندگان به طور قابل ملاحظه ای پایدار است. آنچه تغییر می کند تجهیزات پشت هر مرحله است.
- وزن و دوز. رنگدانه، افزودنی، حامل و موم به صورت وزن سنجی، با دقت دوز معمولی در حدود ± 0.5٪ برای مواد فعال وزن می شوند. خطاهای اینجا را نمی توان در پایین دست اصلاح کرد.
- پیش اختلاط. یک میکسر با سرعت بالا رنگدانه را با موم یا ماده پراکنده خیس می کند و آگلومراهای شل را می شکند. جرم ظاهری پودر و رطوبت ثبت می شود، زیرا هر دو بر تغذیه بعدا تأثیر می گذارند.
- ترکیب مذاب. یک اکسترودر دو مارپیچ دوار، ترکیب را پلاستیک می کند، سپس اختلاط پراکنده را از طریق بلوک های ورز دهنده و اختلاط توزیعی را از طریق عناصر انتقال اعمال می کند. تهویه خلاء رطوبت و مواد فرار را حذف می کند. یک فیلتر مذاب اختیاری از تجهیزات پایین دست محافظت می کند.
- گندله سازی. گندله سازی رشته ها با حمام آب، برش حلقه آب با صورت داغ، یا گلوله سازی زیر آب، که بر اساس توان عملیاتی و قدرت ذوب انتخاب می شود.
- آبگیری و خشک کردن. یک خشک کن گریز از مرکز یا چاقوی هوا آب سطحی را قبل از رسیدن گلوله ها به غربال خارج می کند.
- الک کردن یک غربال ارتعاشی ریزدانه ها را از بین می برد و بزرگ می شود، جایی که معمولاً مشکلات گرد و غبار گلوله حل می شود.
- تست و بسته بندی. مقدار فشار فیلتر، تفاوت رنگ، رطوبت، محتوای خاکستر و هندسه گلوله قبل از بسته بندی در کیسه های 25 کیلوگرمی یا اکتابین بررسی می شود.
سه مسیر تولید با هم وجود دارد
- ترکیب پیوسته دو مارپیچ مسیر غالب برای مستربچ های رنگی، سیاه، سفید و افزودنی است: زمان اقامت کوتاه، اختلاط پراکنده قوی، تغییر سریع.
- خمیر دسته ای به اضافه تک پیچ مناسب با پرکننده های بسیار بالا و سیستم های حساس به حرارت، پودرهای درشت را به خوبی خیس می کند اما با تمیز کردن کندتر بین رنگ ها.
- ترکیب خشک یا پوشش پودری مرحله ذوب را به طور کامل رد می کند. سپس پراکندگی به اکسترودر خود مشتری بستگی دارد، که این خطری است که ارزش آن را دارد که آشکارا در هنگام انتخاب بیان شود.
تطبیق تجهیزات با فرمولاسیون
گشتاور خاص اولین عددی است که ارزش بررسی دارد. یک دستگاه کلاس 9 نیوتن متر بر سانتی متر مکعب، رنگ استاندارد و کار افزودنی را به راحتی انجام می دهد. یک پیچ 14 نیوتنمتر بر سانتیمتر، مانند طرحی که KUNWEI برای کار ترکیبی ساخته است، حجم آزاد بیشتری را در هر دور فراهم میکند، بنابراین همان بشکه میتواند نسبت پر کردن بالاتری از پودر با چگالی کم را قبل از برخورد با سقف گشتاور حمل کند. این همان چیزی است که به مستربچ پرکننده در بارگذاری 80 درصد اجازه می دهد تا با نرخ تجاری به جای نرخ آزمایشگاهی اجرا شود.
پیکربندی پیچ معمولاً بیشتر از رقم گشتاور سرفصل اهمیت دارد. اختلاط پراکنده در بلوک های خمیر 45 درجه و 90 درجه که بعد از منطقه ذوب قرار می گیرند اتفاق می افتد. یک عنصر معکوس مهر و موم مذاب مورد نیاز برای تهویه خلاء را ایجاد می کند. و یک فیدر جانبی در پایین دست ذوب اجازه می دهد تا پرکننده ها و عوامل تقویت کننده به جای کشیده شدن از طریق گلوگاه تغذیه، به عنوان یک جریان جداگانه وارد شوند. برای سیستم های پرکننده بالا، اضافه کردن پایین دست اغلب تفاوت بین خروجی پایدار و موج ثابت است.
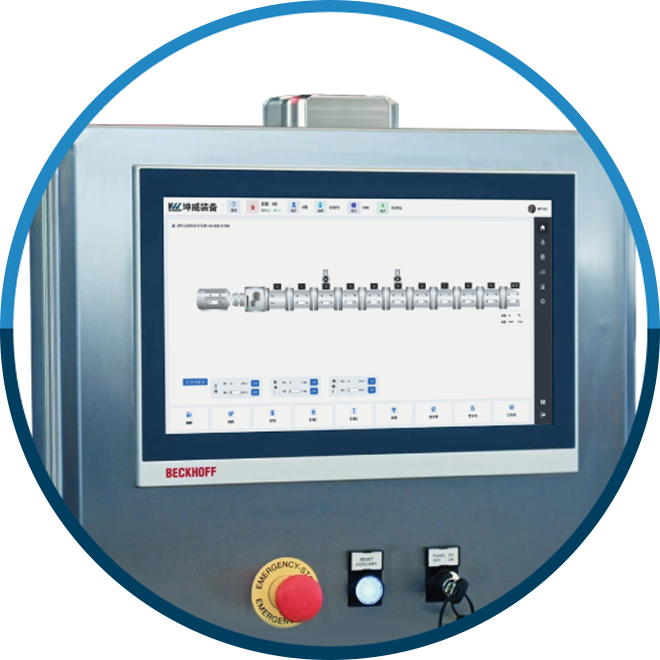
 سری اکسترودر دو پیچ با کارایی بالا KTS سری اکسترودر دو مارپیچ با گشتاور بالا برای پلاستیک های مهندسی، با اندازه مدل های متعدد و گزینه های گشتاور/سرعت برای خطوط تولید ترکیبی. مشاهده محصول →
پایداری جریان مواد از فیدر شروع می شود، نه بشکه. دوز کاهش وزن نسبت ماده فعال را در کسری از درصد نگه می دارد، در حالی که فیدرهای مخروطی و جانبی پودرهایی را کنترل می کنند که در یک قیف معمولی پل می شوند یا سیال می شوند. بررسی محدوده فیدر در برابر چگالی واقعی رنگدانه شما یک تمرین پنج دقیقه ای است که از هفته ها تغییر رنگ جلوگیری می کند.
 تغذیه جانبی برای تغذیه پودر و فیبر کوتاه سیستم اکسترودر جانبی تغذیه اجباری برای پودر، فیبر کوتاه یا پیش مخلوط، با پمپاژ بشکه ای با فشار منفی برای بهبود چگالی ظاهری و راندمان تغذیه. مشاهده محصول →
پلت کردن حلقه را می بندد. گلولهسازی رشتهها با حمام آب، انتخاب انعطافپذیری برای رنگهای کوچک و حساس به حرارت است. برش حلقه آب داغ با خروجی متوسط و ترکیبات نوع PVC مناسب است. گلوله سازی در زیر آب، توان عملیاتی بالایی دارد و انتشار گرد و غبار را پایین نگه می دارد. وقتی یک موجود خط گندله سازی اکستروژن مستربچ دو مارپیچ در حال رتبه بندی مجدد است، پلت ساز اغلب به جای اکسترودر، گلوگاه است.
 سیستم پلت سازی زیر آب برای دانه بندی کاهش گرد و غبار سیستم برش داغ قالب زیر آب که گلوله ها را در یک مدار آب بسته خنک می کند و شکل می دهد و به کنترل گرد و غبار و استفاده مجدد از آب خنک کننده کمک می کند. مشاهده محصول →
کنترل کیفیت و ایراداتی که در واقع خود را نشان می دهند
بیشتر شکایات مربوط به خط مستربچ به یکی از شش علت بازمی گردد. جدول زیر نسخه کوتاه یک مکالمه عیب یابی است که ارزش آن را قبل از نصب دارد.
| علامت | علت معمولی | بررسی یا رفع کنید |
|---|---|---|
| لکه ها یا ذرات ژل در قسمت نهایی | کار پراکنده ناکافی، خوراک سرد، آگلومره های رنگدانه | تست مقدار فشار فیلتر، موقعیت بلوک ورز دادن، انرژی ورودی ویژه |
| تغییر رنگ دسته به دسته | عدم دقت دوز، عدم تطابق حامل | بررسی کالیبراسیون گرانشی، اندازه گیری تفاوت رنگ بر روی یک اسپکتروفتومتر |
| حباب یا فضای خالی در داخل گلوله | رطوبت در پرکننده ها، تهویه ضعیف | پرکننده ها را قبل از مخلوط کردن، خشک کنید، دریچه خلاء و دمای مذاب را بررسی کنید |
| ریزگردها و گرد و غبار بیش از حد | قطر سوراخ قالب اشتباه، خنک کننده ضعیف رشته، تیغه های فرسوده | دمای حمام آب، سرعت برش، بازرسی تیغه |
| انباشته شدن قالب و خارج شدن صفحه | افزودنی bloom, low-melting carrier | فرموله مجدد حامل، سطوح قالب جلا، بارگذاری افزودنی را بررسی کنید |
| افت خروجی با پرکننده بالا | سیل منطقه خوراک، حد گشتاور رسیده است | افزودنی پرکننده را به فیدر جانبی منتقل کنید، هندسه پیچ را بررسی کنید |
کیفیت رنگ سزاوار توجه جداگانه است. پراکندگی دقیق در کار مستربچ رنگ ارتباط نزدیکی با آن دارد طراحی تغذیه چند مرحله ای : رنگدانه ای که خیلی زود اضافه می شود بیش از حد برش داده می شود، خیلی دیر اضافه می شود و هرگز خیس نمی شود. در جاهایی که پیچ را نمی توان تغییر داد، معمولاً توالی تغذیه می تواند.


